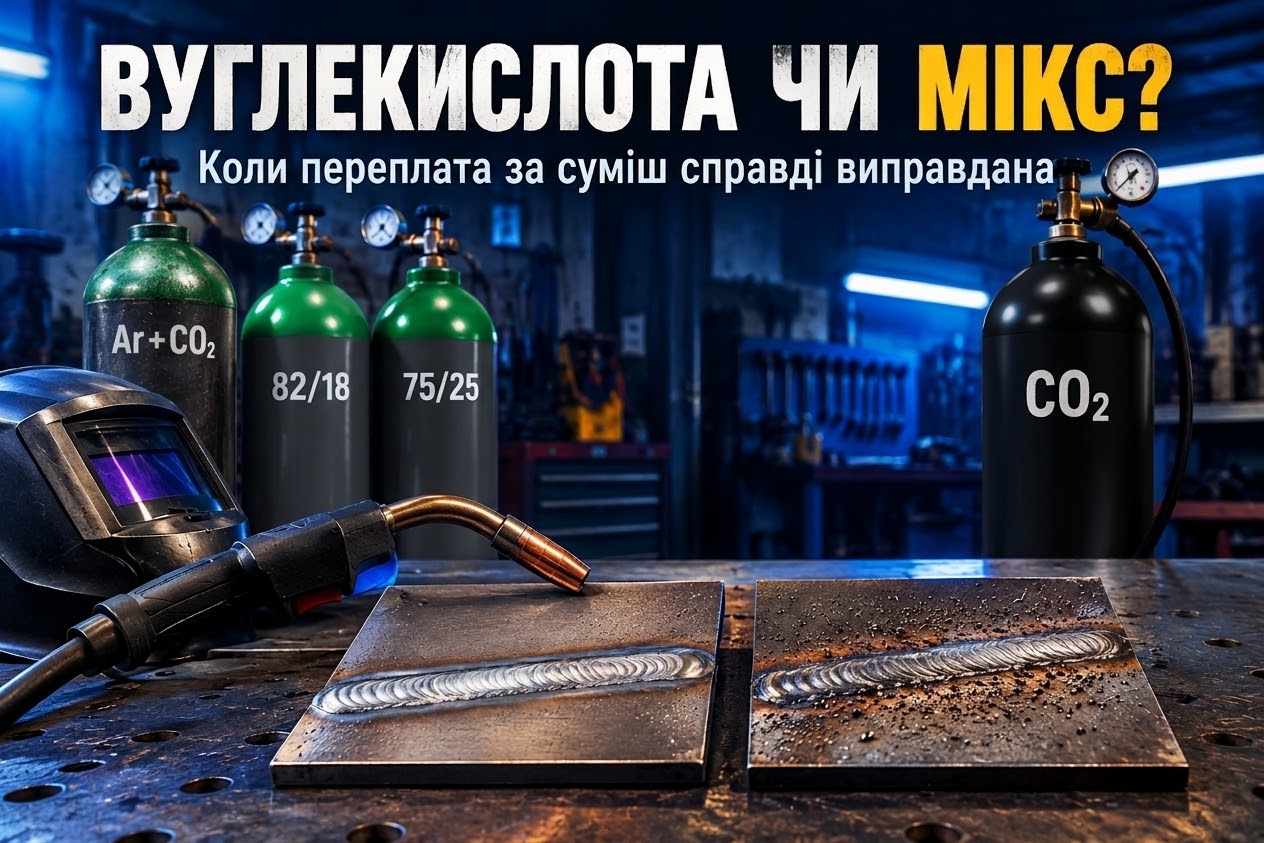
Під час вибору газу для напівавтоматичного зварювання легко зосередитися лише на вартості балона. Вуглекислота дешевша, аргонові суміші дорожчі, тому здається, що різниця між ними зводиться до ціни та кількості бризок. Насправді все значно цікавіше.
Склад захисного газу безпосередньо впливає на поведінку зварювальної дуги, характер перенесення розплавленого металу та можливості самого процесу.
Вуглекислота: доступність і практичність
Чистий CO₂ залишається популярним рішенням для зварювання звичайної вуглецевої сталі. Він забезпечує хороше проплавлення, підходить для багатьох будівельних і ремонтних робіт та не потребує значних витрат на газ.
Проте дуга на вуглекислоті зазвичай жорсткіша. Перенесення металу супроводжується помітнішим розбризкуванням, а після завершення роботи часто доводиться витрачати час на очищення поверхні.
Аргонові суміші: інший характер дуги
Додавання аргону змінює умови горіння дуги. Наприклад, суміш 75/25 (аргон/CO₂) часто стає вдалим рішенням для повсякденного MAG-зварювання. Вона забезпечує комфортніший процес і за правильно налаштованого режиму допомагає зменшити кількість бризок.
Суміші 82/18 та 85/15 відкривають ширші можливості для роботи на підвищених струмах. За відповідних параметрів можна використовувати струменеве перенесення металу, яке відрізняється дрібними краплями та високою продуктивністю.
Варіант 92/8 більше орієнтований на спеціалізовані режими, де важливо максимально використати переваги високого вмісту аргону.
Чому найдорожчий газ не завжди найкращий?
Важливо враховувати не лише склад газу, а й товщину металу, діаметр дроту, силу струму, напругу та можливості напівавтомата. Не кожне обладнання здатне реалізувати переваги струменевого перенесення.
Тому переплата за суміш виправдана насамперед тоді, коли вона справді скорочує час роботи, зменшує обсяг зачистки або підвищує продуктивність.
Вибирати газ потрібно не за принципом максимальної кількості аргону, а відповідно до конкретних завдань майстерні.