Під час зварювання навіть правильно виставлені режими не гарантують, що готова конструкція збереже початкову форму. Метал нагрівається, розширюється, а після охолодження стискається. Унаслідок цього змінюються кути, зменшуються зазори, а окремі елементи можуть зміщуватися відносно один одного.
Щоб уникнути таких проблем, важливо правильно організувати складання та фіксацію деталей ще до початку зварювання.
Контроль геометрії починається з підготовки
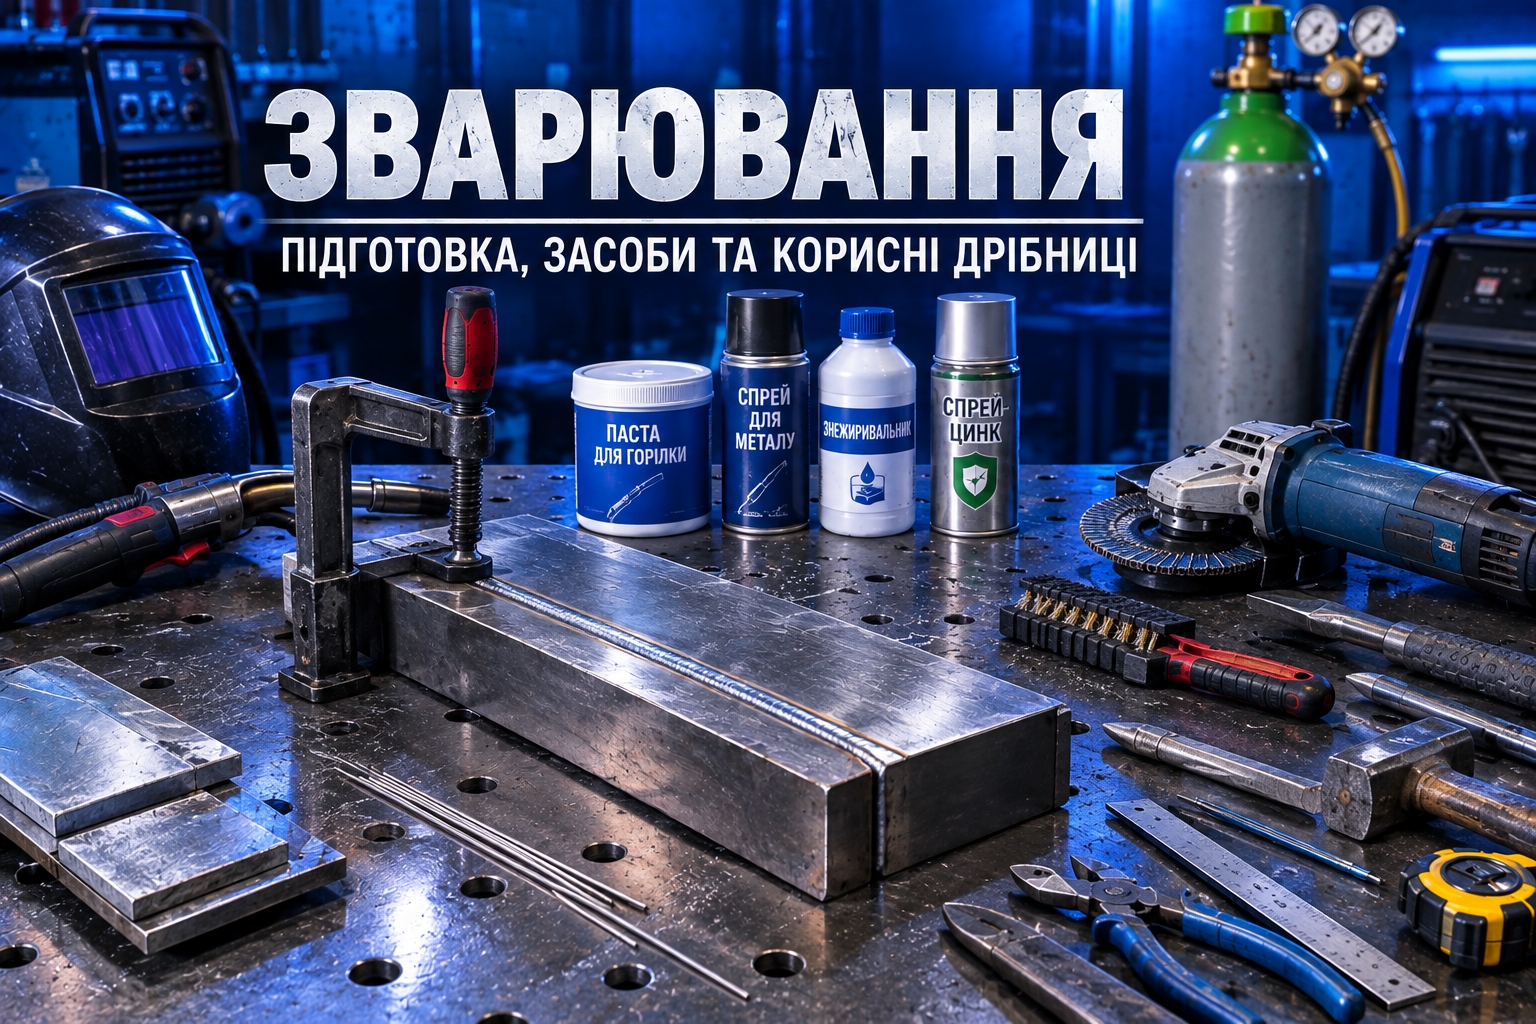
Звичайних прихваток іноді недостатньо, особливо якщо попереду довгий шов. У таких випадках застосовують додаткові притискні елементи, струбцини, клини та саморобні затискачі. Вони допомагають зберегти взаємне положення деталей під час нагрівання.
Для довгих зварних з'єднань також використовують технологічні планки, які дозволяють винести початок і завершення шва за межі основної деталі. Це допомагає отримати акуратніші крайові ділянки.
Є й простіші прийоми. Наприклад, для тимчасового збереження зазору між елементами іноді використовують відрізок зварювального дроту. А якщо заздалегідь відомий напрямок деформації, можна створити невелику компенсацію, щоб після охолодження конструкція набула потрібної форми.
Не кожне пристосування підходить для будь-якої роботи
Магнітні кутники зручні під час складання, але не замінюють перевірку косинцем. Керамічні підкладки допомагають формувати корінь шва там, де немає доступу зі зворотного боку. А міцна фіксація на зварювальному столі дозволяє зменшити небажані зміщення.
Важливо також розуміти, що нагрівання пальником і термічна обробка — не універсальні способи боротьби з напруженнями. Їх застосування залежить від властивостей металу та конструкції.
У повній статті розглянуто практичні приклади використання таких пристосувань, способи утримання зазорів і попередньої компенсації усадки, а також особливості фіксації деталей під час зварювання.